Анализ механизма и исследование работоспособности пастообразных выделений дефектов в расплавах свинцово-кальциевых сплавов, литых методом гравитационного литья.
2026-11-12
Четвертичный сплав свинец-кальций-олово-алюминий стал популярным выбором из-за его эффекта дисперсионного упрочнения, низкой скорости самокоррозии, низкого газовыделения и превосходной стабильности размеров.Основной материал положительной сетки батареи VRLA. В процессах выплавки сплавов и гравитационного литья распространенными дефектами являются в основном высокотемпературный оксидный шлак, расплавленные включения, поры и холодные затворы формы. Механизм понятен и управляем.
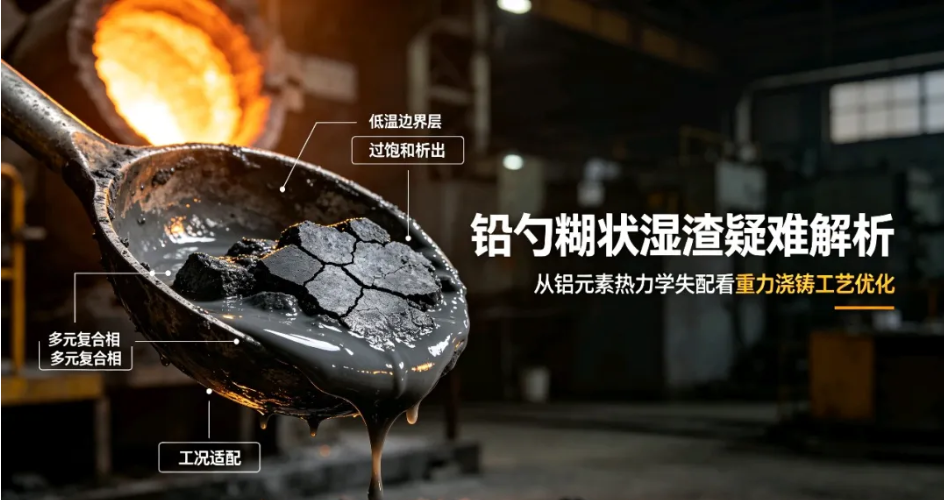
Однако некоторые производственные линии в отрасли имеют специфический, неуниверсальный и легко ошибочно распознаваемый дефект выделения расплавленной пасты: расплав в литейной свинцовой ложке продолжает генерировать вязкую смешанную твердо-жидкую фазу шлака. Шлаковая фаза содержит большое количество свободного металлического свинца, обладает сильной адгезионной способностью, быстрой скоростью осаждения и регенерации, что серьезно ухудшает чистоту расплава и угрожает качеству формования.
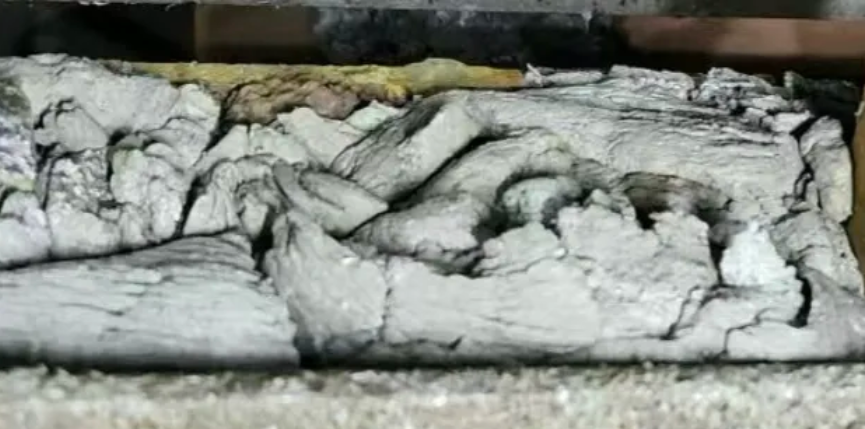
Этот дефект демонстрирует сильную зависимость от формулы сплава и специфику соответствия рабочим условиям:
• Дефекты выделения пасты стабильно возникают в некоторых высокозащитных сплавах Pb-Ca-Sn при определенном термическом режиме;
• Сплавы из того же источника и партии не имеют аномальных характеристик на других производственных линиях, адаптированных к высоким температурам;
• Условия работы производственной линии, оборудование, оснастка и сырьевые системы постоянны, а дефекты исчезают после замены обычного сплава малоалюминиевой серии.
На основании этого установлено, что дефект относится не к отказу оборудования, отклонению в работе, загрязнению сырья примесями или обычному окислению, а к типичному низкотемпературному дефекту растворения и осаждения, вызванному несоответствием системы микроэлементов сплава термодинамическим параметрам производственной линии.

1. Классификация и точное определение морфологии дефектов.
Чтобы отличить обычную окисленную пену от пастообразного осажденного шлака в этом исследовании, определены макроскопические и микроскопические физические свойства двух типов шлаковых фаз:
1.1 Обычная пена высокотемпературного окисления (обычный технологический продукт)
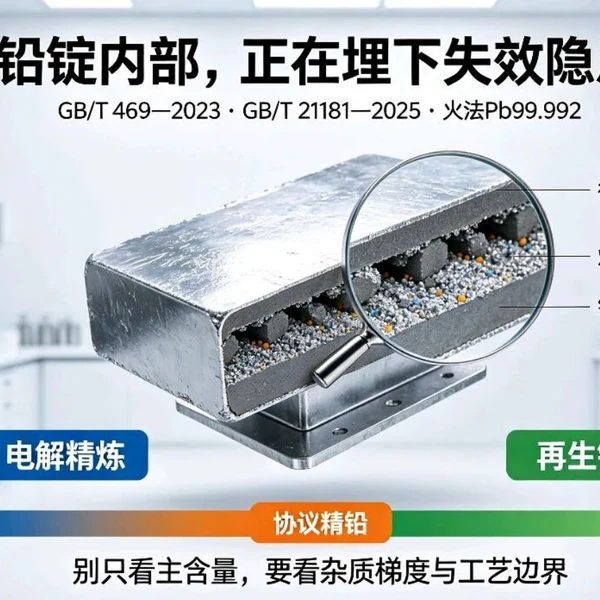
Произведено путем высокотемпературного окисления свинца и кальция.Физические свойства композитного оксида PbO и CaO: сухой и рыхлый, порошок с тонкой оболочкой, невязкий, с низкой долей свободного свинца и хорошей плавучестью; механизмом образования является высокотемпературная реакция окисления на границе раздела газ-жидкость, которая является неотъемлемой технологической потерей в процессе плавки свинцово-кальциевого сплава.
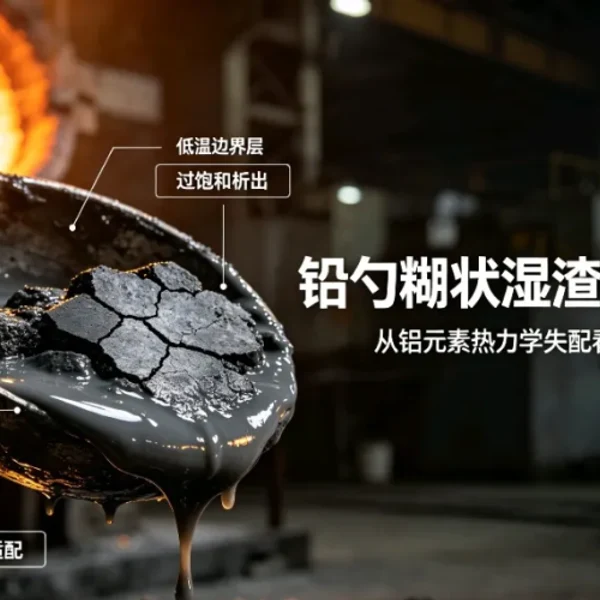
1.2 Специфический пастообразный влажный шлак (аномальные металлургические дефекты)
Эта дефектная шлаковая фаза относится к многоэлементной твердо-жидкой смешанной осажденной фазе, и ее основные характеристики следующие:
· Макроскопически он пастообразный и вязкий, слипается на стенках, его можно растягивать, и трудно полагаться на плавучесть, чтобы всплывать и отделяться естественным путем;
· Шлаковая фаза содержит большое количество жидкого металлического свинца высокой плотности, который легко может стать причиной загрязнения и включения расплава;
· Он имеет характеристики нуклеации, вызванные низкой температурой, и может быстро размножаться при небольшом перепаде температуры на поверхности жидкости;
· Существует строгая селективность формул, и это не является общим дефектом процесса.
Преобладающим источником этой шлаковой фазы является не реакция окисления, а продукт фазового перехода десольватации твердого раствора, вызванный снижением растворимости микроэлементов.
2. Исключение обычных причинных переменных (метод контрольной переменной).
Благодаря многомерным контролируемым экспериментам устраняются традиционные факторы вмешательства в технологический процесс:
1.Устранить факторы окружающей среды: температура, влажность и скорость конвекционного ветра жидкости в цехе остаются стабильными, а дефекты появляются или исчезают при смене типа сплава;
2.Исключить факторы оснастки: Состояние системы контроля температуры расплавленного свинца, литейной оснастки и огнеупорного покрытия корпуса ложки не изменилось;
3.Устранение примесей сырья: Соотношение переработанных материалов, соотношение смешивания отходов и процесс предварительной обработки остаются постоянными;
4.Устранить человеческий фактор:Технические характеристики эксплуатации, методы удаления шлака, а также ритмы черпания и заливки унифицированы;
5.Устранить распространенные факторы окисления: Если окисление выходит из-под контроля, все системы сплавов будут шлаковаться одновременно, и не будет единой специфичности формулы.
Подводя итог: основная причина возникновения дефектов связана с микросоставом сплава, а условиями возникновения являются низкий перегрев расплава производственной линии и градиент рассеивания тепла на стенках ковша.
3. Микроскопический металлургический механизм дефектов.
3.1 Металлургические функции следов алюминия из свинцово-кальциевого сплава
промышленностьВ катодные сплавы Pb-Ca-Sn обычно добавляются следовые количества Al в качестве защитного микроэлемента:
· Сродство Al к кислороду выше, чем у Pb, и несколько выше, чем у Ca. Он окисляется преимущественно для достижения раскисления и сохранения кальция, а также для предотвращения потери кальция при высокотемпературном горении;
· Улавливать следы оксидных включений в расплаве для улучшения однородности компонентов жидкой фазы;
· Уточните затвердевшие зерна и улучшите металлографическую структуру и сопротивление ползучести сетки.
3.2 Термодинамические характеристики растворимости алюминиевого элемента (источник дефектов)
Al в расплаве на основе свинцатвердая растворимостьИмеет значительную температурную зависимость: высокий температурный диапазон:Al полностью растворим в твердой фазе в матрице Pb, без фазовых превращений и осаждения; после понижения температуры растворимость быстро падает, пересыщенный Al растворяется и выпадает в осадок.
Существуют различия в конструкции и расположении различных формул сплавов:
· Сплав с высокой степенью защиты:Диапазон регулирования Al близок к верхнему пределу и подходит для производственных линий с высоким перегревом, высоким запасом тепла и быстрой оборачиваемостью. Он имеет низкие потери кальция и превосходную стабильность состава, но окно отказоустойчивости твердого раствора при низких температурах узко;
· Универсальный адаптируемый сплав:Диапазон регулирования Al приближен к нижнему пределу, что снижает чувствительность к низкотемпературным осадкам и имеет более высокую переносимость условий работы. Он подходит для обычных средне- и низкотемпературных линий массового производства.
3.3 Механизм образования мультикомплексной фазы пастообразного шлака
Когда рабочая температура расплава находится на нижнем пределе процесса и запас тепла для предварительного нагрева свинцовой ложки недостаточен, температура поверхности раздела быстро падает после того, как расплав зачерпнут свинцовой ложкой.Аль прорывпредел твердого растворапроисходит неравновесная десольватация и осаждение; осадкиAl взаимодействует с активным Ca, следовыми количествами оксида свинца и следовыми примесями в расплаве с образованием многокомпонентной композитной фазы осаждения Pb Al Ca. Температура плавления этой композитной фазы находится в диапазоне твердой и жидкой фаз и демонстрирует полурасплавленный, высоковязкий, свинцовый слой и сильные адгезионные характеристики, представляющие собой мягкий влажный шлак, наблюдаемый на месте.
4. Рабочее состояние механизма усиления связи.
Пересыщенное выпадение микроэлементов является необходимым основным условием возникновения дефектов, а нестационарные условия эксплуатации – условиями усиления. Соединение этих двух факторов приводит к тому, что дефекты продолжают возникать стабильно:
Несоответствие теплоемкости корпуса ложки: свинцовая ложка недостаточно предварительно нагрета, и высокотемпературный расплав контактирует со стенками низкотемпературной ложки, образуя низкотемпературный пограничный слой, который обеспечивает условия зарождения осадков;
Нестационарное температурное поле поверхности жидкости: Направленный поток воздуха нарушает границу раздела газ-жидкость, вызывая локальное закаливание, образуя множественные источники зародышеобразования и ускоряя расширение шлаковой фазы;
Эффект удержания расплава: Расплав в ложке оставляют ждать отливки, общая температура продолжает падать, а выпавшие фазы продолжают собираться и расти;
Зародышеобразование, катализируемое примесями: Остатки сульфатов, следы влаги и продукты органического разложения, попавшие через перепускной клапан вместе с пастой, разрушают пассивирующую пленку поверхности жидкости и уменьшаютБарьер осаждения Al действует как ядро гетерогенного зародышеобразования;
Механические нарушения усиливают осадки: Повторное удаление шлака постоянно нарушает уровень жидкости, разрушает равновесную границу раздела твердый раствор, расширяет область низкотемпературного контакта и вызывает множественные выпадения осадков.
5. Вред пастообразных выделений на металлографические и эксплуатационные характеристики сеток.
По сравнению с сухой окисленной пеной пастообразный композиционный мокрый шлак представляет собой высокорисковый скрытый металлургический дефект с более высоким уровнем опасности:
Сильная инфекционная смесь: Фаза шлака инкапсулирует активный жидкий свинец и не обладает способностью к самопроизвольному всплытию и разделению. Он попадает в полость формы по мере заполнения формы расплавом, образуя приповерхностные включения, микроскопические рыхлы и дисперсные фазы примесей;
Локальный дисбаланс фазовой структуры:Локальное обогащение или неравномерная потеря Al и Ca нарушает однородность твердого раствора в матрице и локально повышает склонность к межкристаллитной коррозии;
источник концентрации напряжений:микроскопические включенияОна становится слабым местом в структуре с порами, вызывая расширение микротрещин при циклах зарядки и разрядки, а также при изменении температуры, снижая механическую стабильность и усталостную прочность сетки;
Случайность колебаний качества: Процесс осаждения носит прерывистый характер, дефекты возникают нерегулярно, уровень выхода продукции сильно колеблется, а отслеживание качества затруднено.
6. План испытаний для качественной проверки дефектов
Для подтверждения механизма низкотемпературной десольватации и осаждения были созданы три группы промышленных контрольных экспериментов:
1.Испытание на повышение перегрева расплава: Улучшите постоянную температуру плавильного котла для свинца на основе оригинального процесса.10-15℃, чтобы компенсировать перепад температуры ложки; если остаток пасты значительно уменьшается или исчезает, это может свидетельствовать о механизме низкотемпературного растворения и осаждения Al;
2.Тест адаптации изоляции корпуса ложки: Свинцовая ложка полностью предварительно нагревается при высокой температуре, чтобы исключить операции с холодной ложкой, стабилизировать температурное поле поверхности жидкости и наблюдать эффект подавления дефектов;
3.Контрольное испытание системы сплавов: Все условия труда остаются неизменными, малоалюминиевые сплавы общего назначения заменяются, дефекты устраняются, проверяется основная роль проверки пригодности формулы.
7. Технический план систематических исправлений.
Ввиду основного противоречия между характеристиками формулы сплава и несоответствием тепловой системы была создана трехуровневая система исправления процесса адаптации, оптимизации рабочих условий и настройки сплава:
7.1 Оптимизация адаптации процесса (низкая стоимость, быстрая реализация)
Разумно увеличьте перегрев расплава, чтобы обеспечитьAl стабилизирует твердый раствор и исключает условия низкотемпературной десольватации; устанавливает стандартизированную систему высокотемпературного предварительного нагрева свинцовых ложек, чтобы обеспечить соответствие теплоемкости корпуса ложки температуре расплава; обеспечивает быстрое черпание и быстрое разливание, а также отсутствие удержания в ложке, чтобы сократить время выдержки расплава при низкой температуре; исключает ориентацию поверхности жидкости. Конвективный ветер стабилизирует температурное поле на границе раздела газ-жидкость и подавляет локальное зародышеобразование; возвращаемые материалы классифицируются и контролируются, а сетки отходов с пастой предварительно обрабатываются отдельно, чтобы строго контролировать источники гетерогенного зародышеобразования; Операция шлакования оптимизирована для удаления шлаковой фазы за один проход, что снижает механические нарушения уровня жидкости и поддерживает стабильность твердого раствора.
7.2 Адаптация и оптимизация системы сплавов (долгосрочный план радикального отверждения)
В сочетании с диапазоном температур литья, градиентом падения температуры ложки и ритмом производственного оборота сотрудничайте с отделом исследований и разработок сплавов для разработки сплавов с низкой чувствительностью к осаждению: Умеренное снижениеВерхний предел контроля Al может расширить диапазон допусков твердого раствора сплава при низких температурах, сохраняя при этом способность кальция предотвращать потери при выгорании и подавлять дефекты пастообразного выделения на уровне формулы.
8. Заключение
Мягкий влажный шлаковый дефект расплава свинцовой ложки представляет собой скрытую проблему термодинамического несоответствия микроэлементов в области гравитационного литья свинцово-кальциевых сплавов, которая отличается от обычного окисления, включений, пор и других технологических дефектов. Это явление подтверждает основную логику применения сплавов: о высококачественных сплавах судят не по их показателям, а в основе оценки лежит пригодность к условиям работы. К высокозащитным сплавам предъявляются строгие требования к тепловому режиму производственной линии, состоянию оснастки и ритму оборота; Сплавы общего назначения имеют более широкий диапазон отказоустойчивости. Решение сложных дефектов производственных процессов не может ограничиваться простой корректировкой параметров. Для достижения устранения дефектов, стабильности процесса и постоянного улучшения качества требуется глубокое понимание основных металлургических законов выделения фаз сплава, термодинамики микроэлементов и взаимодействия нескольких рабочих условий.
Отказ от ответственности: Эта статьяСсылаясь на сетевую информацию,Основанный на анализе металлургического механизма и технологических явлений гравитационного литья свинцово-кальциевых сплавов на месте, он используется только в качестве справочного материала для промышленного технического обмена, исследования процессов и оптимизации качества. Обсуждение различных систем сплавов в этой статье лишь объясняет различия в пригодности формул и не характеризует преимущества и недостатки. Тепловые системы и состояние оборудования каждой производственной линии различны. Пожалуйста, не копируйте выводы напрямую. Корректировки процесса должны быть проверены на основе реальных условий на месте.